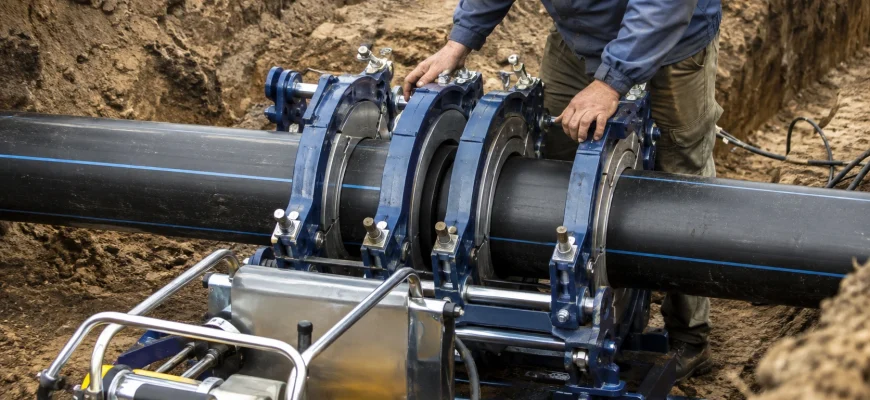
Стыковая сварка является основным методом неразъёмного соединения труб из полиэтилена при прокладке магистральных трубопроводов. Метод обеспечивает прочность шва, сопоставимую с прочностью основной трубы, и применяется для диаметров от 32 до 1600 мм. Подробное сравнение способов соединения, включая технологию стыковой сварки полиэтиленовых труб и её альтернативы, представлено в блоге ТрубПолимерГрупп.
Метод применяется при монтаже водопроводных и газопроводных сетей, канализационных коллекторов, промышленных трубопроводов. Сварочное оборудование включает центратор, нагревательный элемент и гидравлический привод для создания контролируемого давления.
- Диапазон диаметров: 32–1600 мм
- Минимальная толщина стенки: 4,5 мм
- Применимые марки: ПЭ80, ПЭ100 одной марки и одного SDR
- Тип соединения: неразъёмное, гомогенное
- Шов выдерживает давление, равное давлению трубы
- Не требует дополнительных фитингов
- Принцип работы стыковой сварки ПЭ труб
- ТрубПолимерГрупп: сварочные аппараты для стыковой сварки
- Стыковая vs электромуфтовая сварка: сравнение
- Когда применяют стыковую сварку
- FAQ
- Какой нагреватель используется при стыковой сварке ПЭ?
- Можно ли сваривать трубы ПЭ80 и ПЭ100 стыковым методом?
- Что такое грат и нужно ли его удалять?
- Нужна ли сертификация оператора стыковой сварки?
- Какой минимальный диаметр трубы для стыковой сварки?
Принцип работы стыковой сварки ПЭ труб
Торцы труб обрабатываются торцовщиком до получения параллельных плоских поверхностей с отклонением не более 0,5 мм. Затем торцы прижимаются к нагревательному элементу при заданном давлении до образования грата (валика расплава) нужной высоты. После нагрева инструмент удаляется, торцы сближаются и выдерживаются под давлением до полного остывания шва.
Параметры сварки — температура нагревателя, давление при нагреве, время выдержки и охлаждения — задаются по таблицам в зависимости от диаметра и SDR трубы. Автоматизированные аппараты с ЧПУ фиксируют все параметры цикла в памяти, что позволяет документировать каждый шов для объектов с повышенными требованиями.
ТрубПолимерГрупп: сварочные аппараты для стыковой сварки
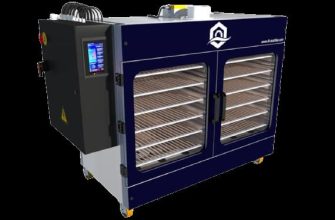
Завод ТрубПолимерГрупп (г. Одесса) поставляет профессиональное оборудование для стыковой сварки ПЭ труб: ручные, механические и автоматические аппараты с ЧПУ различных диапазонов диаметров. Ассортимент охватывает аппараты начального уровня для монтажных бригад и высокопроизводительные CNC-системы для крупных объектов водоснабжения и газоснабжения. Доставка по всей Украине.
Стыковая vs электромуфтовая сварка: сравнение
| Параметр | Стыковая | Электромуфтовая |
|---|---|---|
| Диаметры | 32–1600 мм | 20–1200 мм |
| Совместимость марок ПЭ | Только одна марка / SDR | ПЭ80 + ПЭ100, разные SDR |
| Внутренний грат | Образуется | Не образуется |
| Дополнительные фитинги | Не нужны | Обязательны |
| Условия монтажа | Открытые участки | Траншеи, колодцы, врезки |
| Стоимость соединения | Ниже на объёме | Выше (фитинг) |
Когда применяют стыковую сварку
Метод оптимален при строительстве протяжённых магистральных трубопроводов на открытой местности, где аппарат с центратором имеет достаточно рабочего пространства. Стыковую сварку выбирают при диаметрах от 63 мм и выше, когда экономия на фитингах на длинных трассах существенна. В отличие от электромуфтового способа, стыковая сварка не допускает соединения труб разных марок (ПЭ80 и ПЭ100) или разных SDR в одном шве.
Для работы в стеснённых условиях — траншеях глубиной более 1,5 м, колодцах, подземных камерах — предпочтительна электромуфтовая сварка, поскольку не требует места для размещения центратора и нагревателя. Стыковой метод также не применяется для труб со стенкой менее 4,5 мм (SDR 41 при малых диаметрах).
FAQ
Какой нагреватель используется при стыковой сварке ПЭ?
Плоский металлический диск с антипригарным покрытием, нагретый до 200–230°C в зависимости от марки полиэтилена. После завершения фазы нагрева инструмент удаляется в течение нескольких секунд.
Можно ли сваривать трубы ПЭ80 и ПЭ100 стыковым методом?
Нет. Стыковая сварка предполагает соединение труб одной марки и одного SDR. Для стыковки ПЭ80 с ПЭ100 или труб разных SDR применяется электромуфтовая сварка.
Что такое грат и нужно ли его удалять?
Грат — валик расплавленного полиэтилена, образующийся снаружи и внутри шва. Наружный грат иногда снимают, внутренний остаётся. В системах с жёсткими требованиями к проходному сечению (например, транспортировка нефтепродуктов) грат снимается специальными дегрататорами.
Нужна ли сертификация оператора стыковой сварки?
Для объектов водоснабжения, газоснабжения и объектов с рабочим давлением выше 1 МПа — да. Операторы проходят аттестацию по ДСТУ и DVS-стандартам. Аппараты с ЧПУ автоматически записывают протокол каждого шва.
Какой минимальный диаметр трубы для стыковой сварки?
Формально — от 32 мм, но на практике стыковую сварку применяют от 63 мм. На малых диаметрах чаще используют электромуфтовые или компрессионные фитинги как более практичные решения.